




Kaltschweißnaht beim HDPE-Stumpfschweißen: Erkennen, Prüfen, Instandsetzen
Nov 08, 2026
Eine Nachricht hinterlassen
Eine Kaltschweißnaht ist eine Stumpfschweißverbindung, die fertig aussieht – und es nicht ist. Der Wulst ist da, die Verbindung ist rund, das Gerät hat ein Protokoll gedruckt, und trotzdem wurden die beiden Rohrenden nie auf molekularer Ebene verbunden. Keine routinehafte Sichtprüfung erkennt das. Deshalb lautet die sinnvolle Frage auf der Baustelle nicht „was verursacht das", sondern „wie weise ich es nach".
Diese Seite arbeitet sich an der Fügefläche selbst entlang: warum eine fehlerhafte Verbindung die Abnahme übersteht, woran man sie an einer fertigen Schweißnaht erkennt, welche Prüfung sie tatsächlich belegt und wie man sie ausschneidet, ohne einen zweiten Fehler zu hinterlassen. Die vollständige Aufschlüsselung der neun Ursachen mit Umstellzeitgrenzen nach Durchmesser steht in unserem Artikel zu Schweißfehlerursachen.
Was zwei PE-Rohrenden tatsächlich verbindet
Stumpfschweißen klebt nicht, und es schweißt auch nicht im metallurgischen Sinn. Es funktioniert, weil geschmolzene Polyethylenketten über die Fügefläche diffundieren, sich verhaken und beim Abkühlen der Schmelze erneut verhaken. Drei Bedingungen müssen gleichzeitig erfüllt sein:
- beide Stirnflächen sind gleich tief und gleich heiß aufgeschmolzen;
- die beiden Schmelzschichten werden aneinandergedrückt, bevor eine von ihnen eine Haut bildet;
- der Druck wird lange genug gehalten, damit die Schmelzschicht beim Abkühlen konsolidiert.
Fällt eine der drei Bedingungen weg, entsteht trotzdem ein Wulst. Genau das ist die Falle: Ein Wulst kann durch plastisch verformtes, festes Polymer entstehen, allein durch Druck hochgeschoben, ohne jede Kettendiffusion an der Fügefläche. Von außen zeigt die Verbindung dann einen normalen Materialkragen, während dahinter eine Trennfläche liegt.

Diese unverschweißte Grenzfläche bleibt als ebene, glänzende oder kreidige Ebene im Bauteil erhalten – und genau dort wird das Rohr später aufgehen.
Warum eine Kaltschweißnaht die Abnahme übersteht
Vier Gründe, und sie verstärken sich gegenseitig:
- Die Sichtprüfung liest die Form, nicht die Bindung. Der Wulst einer Kaltschweißnaht ist oft nur geringfügig kleiner. Bei einer 315-mm-Verbindung liegt ein Unterschied von 1 mm in der Wulsthöhe innerhalb dessen, was die meisten Prüfer durchgehen lassen.
- Kurzzeitige Druckprüfungen werden bestanden. Der Fehler ist flächig und geschlossen. Unter einer 1,5-fachen hydrostatischen Prüfung über eine Stunde hält die Verbindung, weil der Lastpfad um die unverschweißte Ebene herum intakt bleibt.
- Geräteprotokolle zeigen Sollwerte, nicht die Fügeflächentemperatur. Ein Datenlogger mit 220 °C Heizplattentemperatur und 40 s Aufheizzeit sagt, worauf das Gerät programmiert war – nicht, was das Polymer an der Fügefläche tatsächlich erfahren hat.
- Der Schaden tritt verzögert und spröde auf. Am ersten Tag passiert nichts. Etwas passiert nach einigen tausend Lastwechseln, einer Bodenbewegung oder einem Kälteeinbruch, der die Verbindung unter Zug setzt.
Die sechs Ursachen in einer Tabelle
Jede davon bewirkt an der Fügefläche dasselbe: Sie verhindert, dass Ketten die Grenzfläche überqueren. Sie sind hier aufgeführt, damit eine verdächtige Verbindung auf einen Parameter zurückgeführt werden kann – nicht, um den Mechanismus im Detail zu wiederholen.
| Ursache | Wirkung auf die Fügefläche | Typischer Hinweis |
|---|---|---|
| Heizplattentemperatur unter dem Parameterwert | Schmelzschicht zu dünn, um die Druckphase zu überstehen | Anzeige stimmt, ein Thermometer findet an einem Ende 30 °C Abweichung |
| Aufheizzeit für eine dünnere Wand eingestellt | Wie oben, und der Fehler wiederholt sich über die ganze Schicht | Kolonne wechselt von SDR 17 auf SDR 11, ohne den Timer zu ändern |
| Umstellzeit zu lang | Schmelze häutet und oxidiert vor dem Kontakt | Wulst sieht gut aus, der Ring bricht an der Fügefläche |
| Fügedruck zu niedrig oder zu langsam aufgebaut | Kontakt nur an den Hochpunkten zweier gewölbter Flächen | Untermaßiger Wulst ohne Umschlag am Kragen |
| Kalte Umgebung ohne Kompensation | Schmelze kühlt während der Umstellung von den Rändern nach innen aus | Mittags in Ordnung, im Morgengrauen grenzwertig |
| Stirnfläche zu früh gefräst oder nach dem Fräsen berührt | Oxid und Schmutz liegen zwischen den Flächen | Flächen im Stapel gefräst und im Graben stehen gelassen |
Jede Ursache, die Reihenfolge ihres tatsächlichen Auftretens auf der Baustelle und die Umstellzeitgrenze je Durchmesser sind im Artikel zu Schweißfehlerursachen dargestellt. Was hier folgt, deckt dieser Leitfaden nicht ab: den Nachweis des Fehlers, wenn die Verbindung bereits existiert.
Eine Kaltschweißnaht an einer fertigen Verbindung erkennen
Keines dieser Anzeichen ist für sich ein Beweis. Zusammen sind sie Grund genug, die Verbindung auszuschneiden, statt sie zu verteidigen.

| Anzeichen | Was es anzeigt | Aussagekraft |
|---|---|---|
| Wulsthöhe und -breite unter dem Referenzmuster dieser Nennweite | Zu wenig Schmelzvolumen: niedrige Temperatur, kurze Aufheizzeit oder niedriger Druck | Gut, wenn ein Referenzmuster auf der Baustelle liegt |
| Steiler Wulstwinkel, schmaler Kragen, scharfe Kerbe am Übergang zum Rohr | Schmelze wurde hochgedrückt statt auszufließen | Mittel; braucht ein geübtes Auge |
| Mit dem Messer abgetragener Wulst zeigt eine weiße oder kreidige Linie in Wandmitte | Unverschweißte Fügefläche noch vorhanden | Stark, und die billigste Prüfung |
| Der ausgeschnittene Ring bricht beim Biegen ohne Einschnürung | Sprödbruch entlang der Fügefläche | Beweisend für die beprobte Verbindung |
Eine Kaltschweißnaht zeigt meist einen kleineren und steileren Wulst als normal, mit asymmetrischem Profil, weil eine Seite vor dem Kontakt abgekühlt ist. Ein sehr gleichmäßiger, übergroßer Wulst ist häufiger ein Zeichen von Überhitzung oder zu hohem Druck. Beides ist ein Ausschussgrund, weist aber auf unterschiedliche Parameter hin.
Welche Prüfung den Fehler tatsächlich belegt
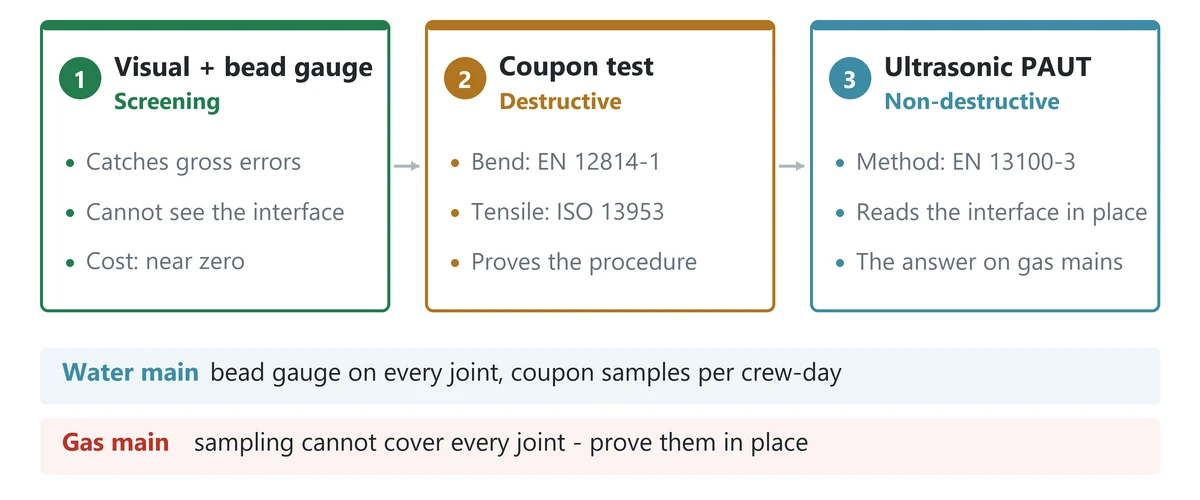
| Verfahren | Was es erkennt | Grenze | Einsatz |
|---|---|---|---|
| Sichtprüfung und Wulstmessung gegen ein Referenzmuster | Deutliche Unterschmelzung | Übersieht teilgebundene Verbindungen vollständig | Jede Verbindung, nur als Sieb |
| Wulst abtragen und freigelegte Fügefläche prüfen | Sichtbare Fügelinie, Lunker, Verunreinigungen | Prüferabhängig; zerstört den Wulst | Stichproben an unkritischen Verbindungen |
| Zerstörender Biegeversuch an einem ausgeschnittenen Ring | Sprödbruch an der Fügefläche | Zerstört die Verbindung; steht für eine Verbindung, nicht für die Kolonne | Erste Verbindung je Schicht, Prüfverbindungen, Qualifizierung |
| Zugversuch an spanend bearbeiteten Proben (ISO 13953) | Zugfestigkeit und Bruchbild | Laboreinrichtung; langsame Rückmeldung | Verfahrensqualifizierung und Streitfälle |
| Ultraschallprüfung der Verbindung (EN 13100-3) | Flächige unverschweißte Fügefläche, Einschlüsse, Lunker | Braucht geschultes Personal, Referenzkörper und Zugang zur Oberfläche; dünne Wände sind schwieriger | Verfüllte Gasleitungen, Straßenquerungen, Anschlüsse |
Im Gasbereich ist die übliche Kombination: zerstörende Stichproben in definierter Frequenz, um den Prozess der Kolonne zu belegen, plus Ultraschallprüfung an Verbindungen, die später nicht mehr freigelegt werden können. Die Sichtprüfung bleibt als Sieb im Ablauf, nie als Abnahmekriterium.
Kaltschweißnaht an PE100-Gasleitungen: engerer Spielraum
PE100 bezieht seine Druckstufe aus einer kontrollierten Molekulargewichtsverteilung und einem Widerstand gegen langsames Risswachstum, der am Rohrwerkstoff gemessen wird. Nichts davon überträgt sich auf eine unverschweißte Fügefläche. Die Grenzfläche hat keine Kettenverschlaufung, also keine Langzeitfestigkeit, und sie wirkt als scharfer flächiger Fehler in einem sonst duktilen Werkstoff.
Drei Punkte machen den Gaseinsatz weniger nachsichtig als Wasser:
- Gasleitungen sind bei Mitteldruck meist SDR 11. Die Wand ist dicker, die Umstellung langsamer, und der Fehler sitzt tiefer unter einem größeren Wulst, wo nichts zu sehen ist.
- Gas ist trocken. Wassersysteme können ein Nadelleck durch Ablagerungen passivieren; ein Gasleck wächst einfach.
- Straßenverkehr und Bodenbewegung erzeugen Druck- und Biegewechsel, die eine Wasserleitung unter dem Seitenstreifen nicht sieht. Eine teilgebundene Verbindung ist ein Ermüdungsriss, der auf seine Lastgeschichte wartet.
Für Betreiber, die nach EN 12007 oder einer gleichwertigen nationalen Gasnorm arbeiten, heißt das praktisch: Stichprobenraten und NDT-Abdeckung sollten der Folge eines Versagens folgen, nicht dem Rohrdurchmesser. Ein 110-mm-Gasanschluss unter einer Fahrbahn verdient mehr Prüfung als eine 315-mm-Bewässerungsleitung auf dem Feld.
Ausschneiden, ohne ein zweites Problem zu erzeugen
Eine Kaltschweißnaht lässt sich nicht in situ reparieren. Es gibt kein Verfahren, das eine unverschweißte Fügefläche in einer fertigen Verbindung erneut aufschmilzt und die Kettenverschlaufung wiederherstellt; wird dieselbe Verbindung über einer Heizplatte erneut gepresst, entsteht eine überhitzte Fügefläche, die schwächer ist als der ursprüngliche Fehler. Der Abschnitt muss heraus.

- Beidseitig klar außerhalb der Wärmeeinflusszone schneiden, nicht nur über den sichtbaren Wulst hinaus. Eine Wanddicke über die Wulstkante je Seite ist das Arbeitsminimum; Projektspezifikationen verlangen oft mehr.
- Nicht zurückschleifen und gegen die alte Fügefläche neu verschweißen. Das hinterlässt einen Wandversatz und eine teilweise geschädigte Zone an der neuen Verbindung.
- Beide neuen Enden unmittelbar vor dem Schweißen erneut planfräsen und bis zum Fügen abgedeckt halten.
- Die Lücke mit einer Muffe oder einem kurzen Passstück schließen – je nachdem, was die Zahl der neuen Verbindungen bei einer oder zwei statt vier hält.
- Den Ausschnitt dokumentieren: Lage, Stationierung, Verbindungsnummer, Bediener und der Parameter, der falsch war. Ein einzelner Ausschnitt ist ein Vorfall; drei auf einer Kolonne sind ein Prozessfehler.
Häufige Fragen
Beim Abtragen des Wulstes erschien eine weiße Linie. Ist die Verbindung Ausschuss?
Behandeln Sie sie als Ausschuss, bis ein Biegeversuch das Gegenteil zeigt. Eine saubere glänzende oder kreidige Linie in Wandmitte ist die Fügefläche – die beiden Stirnflächen sind nie diffundiert. Ein stumpfes körniges Band statt einer scharfen Linie deutet eher auf Verunreinigung als auf zu wenig Wärme hin, was ein anderer Fehler mit anderer Abhilfe ist; die beiden werden im Artikel zu Schweißfehlerursachen getrennt.
Kann die Ultraschallprüfung die zerstörende Stichprobe ersetzen?
Nicht vollständig. Die Ultraschallprüfung findet die flächige unverschweißte Fügefläche an einer bestimmten Verbindung – genau das, was die zerstörende Stichprobe nicht leisten kann, weil ein Prüfring nur für die Verbindung steht, aus der er geschnitten wurde. Sie braucht aber qualifiziertes Personal, Referenzkörper und Zugang zur Verbindungsoberfläche, und die Zuverlässigkeit sinkt bei dünnen Wänden. Die belastbare Kombination ist zerstörende Stichprobe zum Belegen des Prozesses plus Ultraschallprüfung an Verbindungen, die verfüllt werden und nicht wieder geöffnet werden können.
Gibt es eine einzige zulässige Umstellzeit?
Nein. Umstellzeitgrenzen werden in der Schweißanweisung über die Wanddicke festgelegt und werden mit zunehmender Wand strenger. Die durchmesserbezogenen Werte, nach denen die meisten Kolonnen arbeiten, stehen im Artikel zu Schweißfehlerursachen. Auf der Baustelle zählt, dass der tatsächliche Wert mit der Stoppuhr an der hergestellten Verbindung gemessen und aufgezeichnet wird, damit eine Drift sichtbar wird, bevor ein Schaden auftritt.
Weiterführende Literatur
- Fehler an HDPE-Fittings: die Ursache finden, bevor neu geschweißt wird – die Zuordnung von Symptom zu Parameter, unter der diese Seite steht.
- HDPE-Stumpfschweißfittings: Bauablauf und Qualitätskontrolle – wo der Schritt der Umstellung im Fügezyklus liegt.
- Elektroschweißen oder Stumpfschweißen – welches Verfahren zu welcher Baustellenbedingung passt.
- Stumpfschweißfittings und HDPE-Schweißgeräte – die Fittings und Geräte, für die diese Parameter gelten.
Anfrage senden